Um evaporador que concentra 20.000 kg de água por hora em operação de efeito único consome cerca de 22.000 kg de vapor vivo a cada hora de funcionamento. Com custos típicos de vapor industrial de US$ 30-50 por tonelada, isso representa uma conta de combustível de sete dígitos em um único ano de operação. A recompressão mecânica de vapor (MVR) existe porque a maior parte desse dinheiro compra calor que é jogado fora: o vapor fervido do produto carrega o mesmo calor latente que acabou de ser adquirido e, em um trem convencional, é condensado contra água de resfriamento e ventilado para fora.
O veredicto curto para quem avalia a tecnologia: o MVR recomprime levemente o vapor do processo para que ele possa condensar no lado de aquecimento do evaporador e ferver mais líquido. Um quilowatt-hora de eletricidade do compressor realiza então o trabalho de evaporação de aproximadamente 10-25 quilowatts-hora de vapor, e a demanda de vapor vivo cai para uma carga de cerca de 0,02-0,05 kg por kg de água evaporada. Para evaporadores carregados continuamente com elevação controlável do ponto de ebulição, é a rota de evaporação com menor custo operacional disponível.
Como funciona a recompressão mecânica de vapor
O modelo mental mais limpo é uma bomba de calor de ciclo aberto. O vapor que sai da superfície de ebulição do evaporador, geralmente vapor de água, entra em um compressor em vez de em um condensador. O compressor aumenta a sua pressão de quase atmosférica para cerca de 1,2-1,5 bar absoluto, o que eleva a temperatura de condensação de cerca de 95-100 °C para 105-112 °C. Essa modesta elevação é o truque: o vapor comprimido condensa dentro do lado de aquecimento da calandra, liberando seu calor latente através de uma pequena diferença de temperatura para ferver mais líquido, e o condensado sai como água quente limpa. Além das perdas de calor e do pré-aquecimento do produto, o circuito não necessita de vapor vivo em operação constante; uma pequena fonte auxiliar cobre a inicialização e o corte de carga.
Tipos de compressores e aumento de temperatura
A seleção do compressor segue a elevação necessária. Ventiladores centrífugos de estágio único lidam com grandes volumes de vapor de evaporação de água com elevações de até aproximadamente 20-25 K, enquanto máquinas de parafuso duplo e arranjos de ventiladores de dois estágios ampliam o alcance para elevações mais altas. A elevação necessária não é uma preferência: ela é igual à elevação do ponto de ebulição do licor mais a diferença de temperatura necessária para empurrar o calor através da superfície do evaporador, portanto, a química do processo e o projeto de transferência de calor definem isso para você.
Onde o MVR oferece hoje
A tecnologia é estabelecida onde quer que grandes volumes de água ou solvente devam ser evaporados continuamente e o vapor seja razoavelmente limpo:
- Laticínios: concentração de leite, soro de leite e permeado, um dos primeiros a adotar em larga escala
- Alimentos e bebidas: sucos de frutas, xaropes de açúcar e caldos
- Papel e celulose: pré-concentração de licor negro antes da caldeira de recuperação
- Química e farmacêutica: recuperação de solventes e fluxos aéreos de destilação
- Águas residuais e descarga zero de líquido: concentração de salmoura à frente dos cristalizadores
- Dessalinização: unidades mecânicas de compressão de vapor para produção de água de pequeno e médio porte
Limites práticos ainda se aplicam. A maioria dos sistemas comerciais mantém temperaturas de ebulição abaixo de aproximadamente 100-110 °C, porque os materiais do compressor e as vedações do eixo ficam caros além dessa faixa, e os licores contendo cloreto empurram as peças molhadas para o aço inoxidável 316L, graus duplex ou ligas superiores. A elevação do ponto de ebulição do licor continua sendo o motivo mais comum pelo qual um projeto proposto de MVR é redesenhado.
Como são os números
Conclusão primeiro: quando a energia da rede é confiável e o vapor é caro, os projetos de MVR normalmente têm retorno em um a três anos. Um evaporador de efeito único consome cerca de 1,1 kg de vapor por kg de água evaporada, e mesmo um trem de cinco efeitos ainda precisa de cerca de 0,25 kg. Uma unidade MVR substitui a maior parte disso por 15-30 kWh de eletricidade do compressor por tonelada de evaporação, dependendo da elevação. Contra o vapor a US$ 30-50 por tonelada e a energia a US$ 0,08-0,12 por kWh, o custo operacional por tonelada de água evaporada cai de US$ 30 ou mais para cerca de US$ 1,5-3,5. Para uma planta de 10 toneladas por hora operando 8.000 horas por ano, a economia em relação à operação de efeito único fica entre US$ 2 milhões e US$ 3 milhões anualmente.
A procura de água de arrefecimento também cai drasticamente, porque o calor latente é reciclado em vez de rejeitado. As vantagens e desvantagens ficam no lado capital: um compressor com acionamento e controles, maior área de transferência de calor porque a diferença de temperatura de acionamento é pequena e infraestrutura elétrica dimensionada para uma carga contínua do motor. O compressor também é uma máquina rotativa única em um circuito crítico, portanto, peças sobressalentes, monitoramento de condições e equipe de manutenção treinada fazem parte do orçamento operacional desde o primeiro dia.
Limites de seleção: onde o MVR enfrenta dificuldades
Antes de selecionar o MVR, execute essas verificações em ordem. Cada um desqualificou projetos reais:
- Elevação do ponto de ebulição. O compressor deve superar o BPE do licor mais a diferença de temperatura de transferência de calor. Quando o BPE excede cerca de 15-20 K, os ventiladores de baixa sustentação desaparecem e a escolha se restringe a compressores de parafuso, recompressão de vapor térmico ou designs de múltiplos efeitos.
- Comportamento sujo. Pequenas diferenças de temperatura e grandes superfícies não deixam margem para tubos sujos. Uma camada de incrustações que mal incomodaria uma calandria aquecida a vapor pode colapsar o equilíbrio térmico do MVR, portanto a limpeza no local deve fazer parte do projeto.
- Carregar perfil. O MVR obtém suas economias em operação constante e contínua. Ciclos frequentes de lotes, grandes interrupções e paralisações prolongadas desgastam a economia rapidamente.
- Corrosão e materiais. A transferência de sais e ácidos para o vapor e condensado determina a vida útil do equipamento; a seleção de materiais e o gerenciamento de purga precisam de atenção de engenharia.
- Serviço de compressores. Os limites de vibração, os sistemas de vedação e a disponibilidade de rotores sobressalentes devem ser planejados e não improvisados após a primeira falha.
MVR, TVR ou multiefeito: uma visão lado a lado
MVR é uma das três rotas estabelecidas para reutilização do vapor de evaporação. A recompressão de vapor térmico (TVR) usa um ejetor de jato de vapor como compressor, trocando vapor motriz por vapor arrastado. A evaporação de múltiplos efeitos (MEE) espalha o vapor em cascata através de estágios sucessivos em pressões decrescentes. A resposta certa depende menos da moda do que de três números: o preço do vapor, o preço da energia e o comportamento de ebulição da bebida.
| Aspecto | MVR | TVR (ejetor de vapor) | Multiefeito (MEE) |
|---|---|---|---|
| Energia motriz | Eletricidade via compressor mecânico | Vapor motriz via ejetor | Vapor ao vivo no primeiro efeito |
| Demanda de vapor por kg evaporado | 0,02-0,05 kg, apenas corte | 0,3-0,6 kg, dependente da proporção | Cerca de 1,1 kg de efeito único, caindo cerca de 15% por efeito adicionado |
| Reutilização de calor latente | COP efetivo muito alto de 10-25 | Moderado | Moderado, improves with effect count |
| Elevação de temperatura | 10-40 K, compressor limitado | Fixado por ejetor e pressão de vapor motriz | Distribuído entre efeitos |
| Melhor ajuste | Trabalho contínuo, baixo BPE, vapor caro, energia confiável | Moderado-pressure steam already on site | Vapor barato, energia não confiável, campanhas em lote |
As rotas também são combinadas na prática. Uma configuração comum aquece o primeiro efeito com vapor vivo ou um ejetor TVR e executa os efeitos de acabamento no MVR, de modo que o compressor lide apenas com o vapor mais limpo e com menor BPE do trem.
Adaptando o MVR a um plano de recuperação de calor para toda a fábrica
O MVR resolve o lado do vapor do problema energético, mas nenhum evaporador opera sozinho. Uma planta MVR ainda opera uma casa de caldeiras, secadores, fornos, oxidantes térmicos ou fornos de processo que descarregam gases de combustão quentes 24 horas por dia. Esse gás não pode ser recomprimido; seu calor deve ser capturado com equipamentos de superfície.
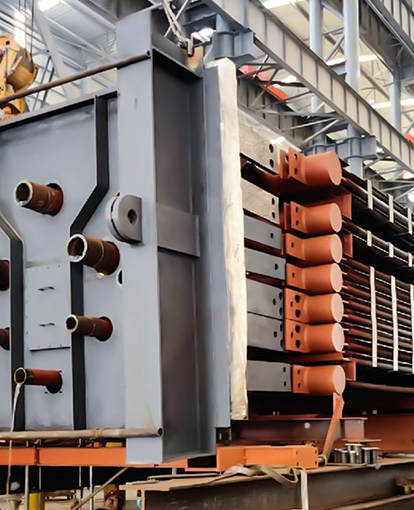
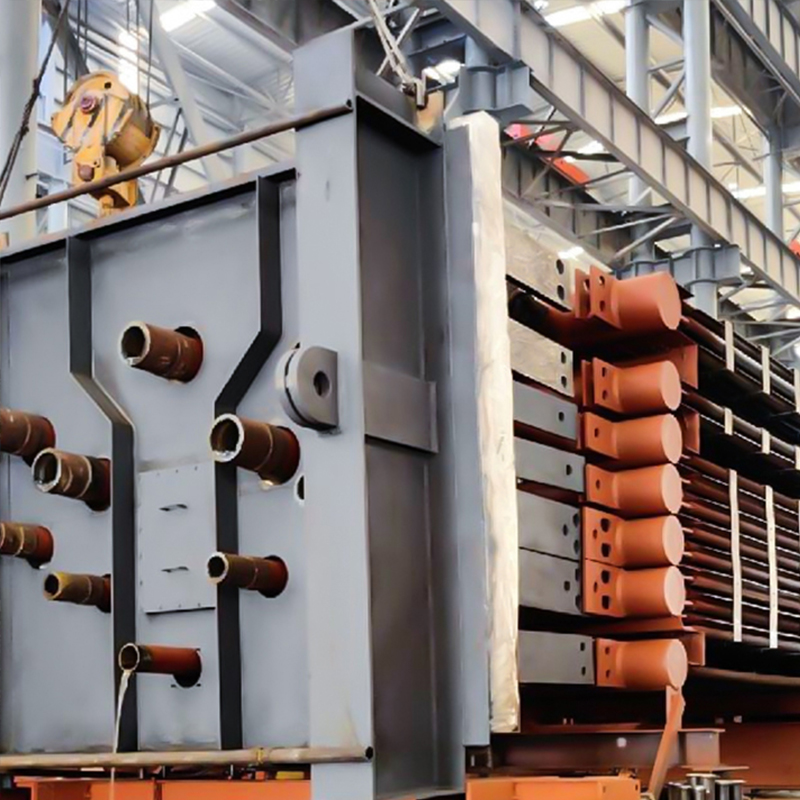 Caldeira de calor residual industrial para recuperação de vapor de gases de combustão A recuperação do vapor da exaustão do processo quente complementa as plantas MVR, que ainda operam caldeiras, secadores e fornos 24 horas por dia. Com capacidades de gases de combustão de até 320.000 Nm³/h e taxas de evaporação de 3,8 a 54,5 t/h, ele transforma o calor residual contínuo em vapor utilizável para a planta. Ver Produto →
Onde a exaustão transporta energia utilizável suficiente, uma caldeira de calor residual industrial a converte em vapor para o resto da planta, e nosso guia para como funciona uma caldeira de calor residual industrial cobre os princípios operacionais em detalhes. Onde a prioridade é reduzir a temperatura da chaminé e aumentar a eficiência da caldeira, um economizador dedicado do lado do gás recupera os últimos graus utilizáveis do gás de combustão antes de chegar à chaminé.
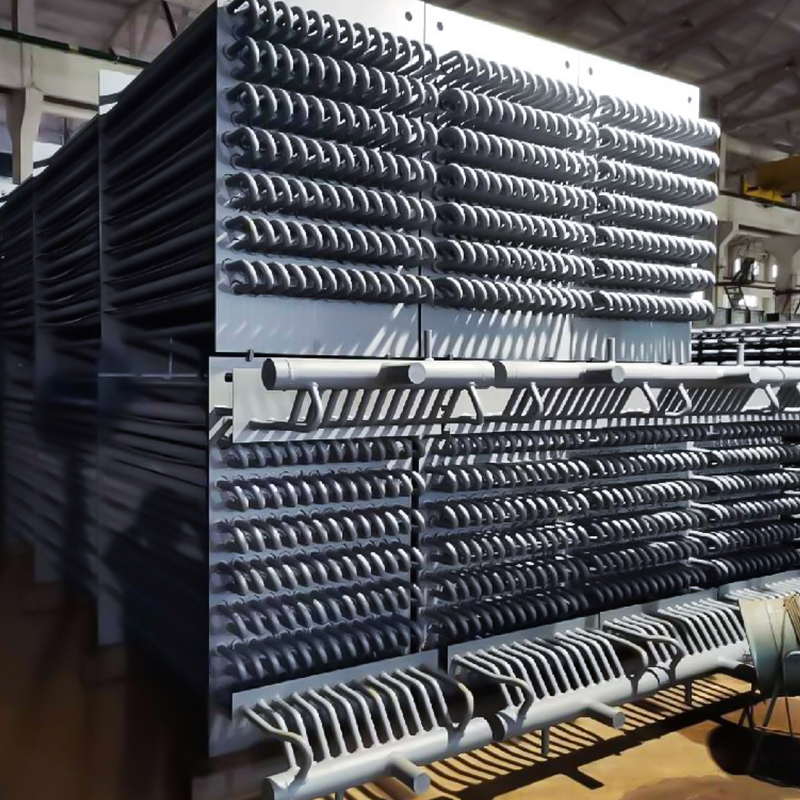 Economizador para recuperação de calor de gases de combustão de equipamentos de processo Quando a prioridade é reduzir a temperatura da chaminé e aumentar a eficiência da caldeira, um economizador do lado do gás captura os últimos graus utilizáveis antes que a exaustão chegue à chaminé. Construído para refinarias corrosivas e gases de combustão químicos a 250-400°C, ele pré-aquece a água de alimentação com construção selada e monitorada. Ver Produto →
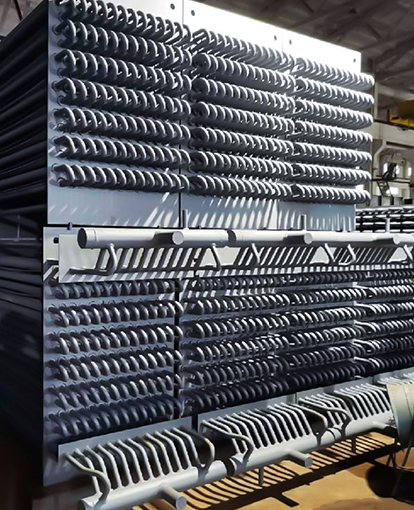
O desempenho do lado do gás depende, em última análise, da superfície do tubo. As superfícies estendidas recuperam mais calor do mesmo volume de gás de combustão, e os tubos com aletas do tipo H, em particular, resistem à incrustação graças às suas linhas de gás retas e alinhadas. Nossa visão geral de tipos de tubos aletados, materiais e ganhos de eficiência analisa as compensações que os engenheiros pesam ao especificá-las.
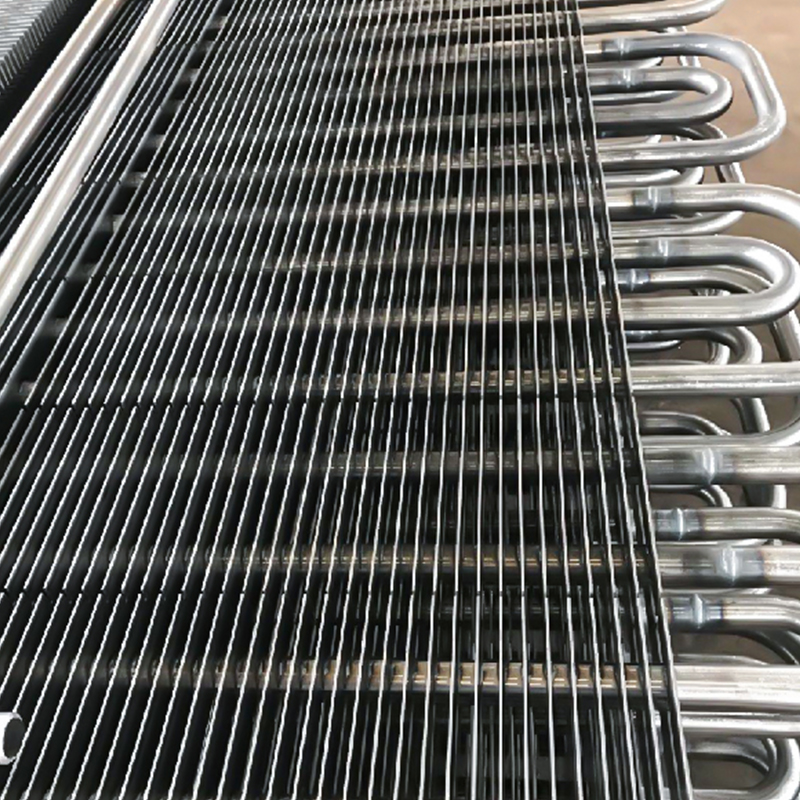 Tubo com aletas tipo H para trocadores de calor de gases de combustão carregados de poeira O desempenho do lado do gás depende muito das superfícies dos tubos. Os tubos com aletas do tipo H aumentam a área de aquecimento em até 1,5-2 vezes em comparação com as aletas em espiral, enquanto as pistas de gás retas e paralelas resistem à incrustação e ao entupimento, tornando-as adequadas para a recuperação de calor residual da exaustão empoeirada. Ver Produto →
Tratar o circuito do MVR e o lado do gás como um projeto integrado evita o erro clássico de otimizar o evaporador enquanto a pilha da caldeira a montante continua funcionando quente.
Conclusões práticas para engenheiros e compradores
A sequência de decisão que recomendamos é curta. Quantifique os preços do vapor e da eletricidade por unidade de evaporação. Meça a elevação do ponto de ebulição do licor real, não de uma amostra de laboratório diluída. Confirme se o perfil de carga é genuinamente contínuo. Em seguida, projete o lado do gás no mesmo projeto, recuperando o calor da chaminé e de exaustão com economizadores e caldeiras de calor residual ao longo do circuito MVR, e não como uma reflexão tardia.
Para os compradores que especificam o equipamento de recuperação de calor circundante, a qualidade de fabricação decide se a economia calculada sobreviverá à primeira revisão. Peças de pressão construídas de acordo com os requisitos da ASME, linhas de soldagem automatizadas apoiadas por imagens de raios X em tempo real e capacidade anual acima de 20.000 toneladas para grandes projetos EPC são os padrões com os quais trabalhamos na Wuxi Jinker Power Equipment, porque um sistema de recuperação de calor é tão confiável quanto as soldas que o mantêm unido. Faça com que o lado do processo e o lado do gás funcionem como um só, e o evaporador que antes queimava uma tonelada de vapor por tonelada de água funciona em grande parte com o calor que já possui.