Um aquecedor de processo que dispara 40 MW normalmente envia de 6 a 10 MW dessa energia para fora da pilha como calor sensível. Nas fábricas de produtos químicos, o trocador que o recupera raramente é a parte difícil do projeto. As partes difíceis são o ponto de orvalho ácido do gás de combustão, o comportamento incrustante da corrente do processo e a redução entre a taxa máxima e a operação estável mínima. Resolva esses três corretamente e a superfície de transferência de calor quase se dimensionará.
20ºC Queda de gás de combustão que retorna aproximadamente um por cento do serviço disparado
120-160°C Ponto de orvalho típico de ácido sulfúrico na exaustão de aquecedores químicos
6-10x Superfície externa de um tubo com aletas contra um tubo descoberto de igual comprimento
Onde os processos químicos realmente perdem calor
O calor recuperável em uma planta química sai através de quatro fluxos: gás de combustão do aquecedor, exaustão do forno e do oxidante, gás de exaustão do reator exotérmico e condensado de grau inferior. Cada um carrega uma restrição diferente, e uma unidade projetada para uma tarefa terá um desempenho inferior em outra.
Comece com uma campanha de medição em vez de uma planilha de dados. Registre a temperatura dos gases de combustão, a carga de oxigênio e poeira durante um ciclo de produção completo, incluindo o ciclo de limpeza do queimador. Um aquecedor que marca 340 C na taxa máxima geralmente marca 290 C à noite, e essa oscilação de 50 C move a margem do ponto de orvalho mais do que qualquer escolha de material que você possa fazer posteriormente.
| Transmitir | Temperatura típica | Risco dominante | Rota de recuperação |
| Gás de combustão do aquecedor de processo | 250 a 400ºC | Ponto de orvalho de ácido sulfúrico, condensação de baixa carga | Água de alimentação ou economizador de fluido de processo |
| Exaustão do forno e secador | 300 a 600ºC | Carregamento de poeira, depósitos alcalinos pegajosos | Economizador de aletas tipo H com sopradores de fuligem retráteis |
| Saída do oxidante térmico | 800 a 1100ºC | Fluência, ciclagem térmica, transporte de sal | Resfriador radiante seguido por uma caldeira de calor residual |
| Efluente de reator exotérmico | 150 a 450ºC | Corrosivos condensáveis, fluxo bifásico | Economizador resistente à corrosão com têmpera |
| Vapor condensado e flash | 90 a 150ºC | Calor de baixo grau, retorno de contaminação | Aquecimento de água de alimentação em circuito fechado |
O ponto de orvalho ácido define a temperatura da parede
A temperatura limite em um duto de exaustão química é a temperatura da parede metálica, não a temperatura do gás. O trióxido de enxofre e o vapor de água combinam-se na camada limite e condensam-se como ácido sulfúrico líquido em qualquer superfície abaixo do ponto de orvalho, e o ataque começa nas pontas das aletas, onde a parede é mais fria.
Ponto de orvalho ácido: a temperatura da superfície na qual o trióxido de enxofre e o vapor de água em um gás de combustão se condensam em ácido sulfúrico líquido. Na exaustão do aquecedor químico, geralmente cai entre 120 e 160°C, e aumenta com o teor de enxofre na alimentação, o nível de umidade e o excesso de oxigênio.
O ponto de orvalho da água fica bem mais baixo, geralmente entre 45 e 60°C, e raramente é a restrição por si só. Fluxos contendo cloreto são um problema separado. O cloreto de hidrogênio da alimentação clorada ou do sal contido nos resíduos condensa-se como ácido clorídrico e ataca os tipos de aço inoxidável que sobreviveriam a um gás de combustão limpo por uma década.
As opções práticas, aproximadamente em ordem de custo:
- Tempere a entrada de água para que a parede mais fria do tubo fique 10 a 15 C acima do ponto de orvalho calculado, usando uma linha de recirculação ou um desvio do economizador.
- Especifique tubos revestidos de aço ND ou esmalte onde a função força a temperatura da parede abaixo do permitido pelo ponto de orvalho.
- Use superfícies revestidas de ferro fundido ou polímero para correntes de cloreto de hidrogênio e sal de cloreto, mesmo às custas da eficiência da transferência de calor.
- Adicione um estágio economizador de baixa temperatura somente atrás de um desvio que possa elevar a temperatura da água de entrada em carga parcial. O diferenças entre economizadores de baixa temperatura e comuns sente-se principalmente neste detalhe de controle, e não no próprio feixe de tubos.
Economizador ou caldeira de calor residual: combine a unidade com o serviço
Se o calor recuperado for desejado como água de alimentação de caldeira pré-aquecida ou como fluido de processo aquecido, especifique um economizador. Se for desejado como vapor para ejetores, refervedores ou turbinas, especifique uma caldeira de calor residual ou um gerador de vapor de recuperação de calor. Os dois não são intercambiáveis, e um economizador solicitado a aumentar o vapor começará a ferver dentro de seus tubos meses após o comissionamento.
Economizador
- Serviço monofásico, menor custo por kW recuperado
- Precisa de uma abordagem de 15 a 30 C para ferver para permanecer estável
- Melhor opção quando a demanda de vapor é sazonal ou instável
- Compacto, mais leve e mais fácil de adaptar a um duto existente
- Sensível à temperatura da água de entrada na abertura
Caldeira de calor residual
- Produz vapor para ejetores, refervedores ou turbinas
- Requer um tambor de vapor, controle de nível e caminho de purga
- Maior área ocupada e maior custo de capital
- Lida com fluxos de alta temperatura com uma seção radiante
- Precisa de recirculação para proteger o economizador em carga baixa
Uma verificação útil é o balanço anual de vapor. Se o local puder consumir o vapor produzido durante todo o ano, a caldeira terá retorno mais rápido. Se a procura de vapor for sazonal, o aquecimento da água de alimentação através de um economizador é o investimento de menor risco, mesmo quando a caldeira recuperaria mais quilowatts no papel.
 Economizador de gases de combustão de equipamentos de processo Para a demanda sazonal de vapor, aquece a água de alimentação usando gás de combustão do processo e reduz a carga da caldeira ao manusear gases de escape corrosivos ou explosivos. Ver Produto →
 Caldeira de recuperação de calor residual industrial Para a demanda de vapor durante todo o ano, captura o calor residual do processo para gerar vapor com designs adaptáveis para gases de combustão empoeirados ou corrosivos. Ver Produto →
Tubos com aletas decidem a pegada, a perda de corrente de ar e a limpeza
A superfície estendida é o que transforma uma seção de duto de oito metros em um módulo de dois metros, mas a geometria das aletas decide com que frequência a unidade deve ser limpa e quanto de potência do ventilador custa essa superfície extra.
Superfície externa por metro de tubo, em relação a um tubo descoberto
Tubo nu 1.0
Barbatana tipo H 6.5
Barbatana espiral 10.5
Valores indicativos para tubos de 32 a 38 mm. A proporção muda com a altura da aleta, o passo da aleta e o número de aletas por polegada.
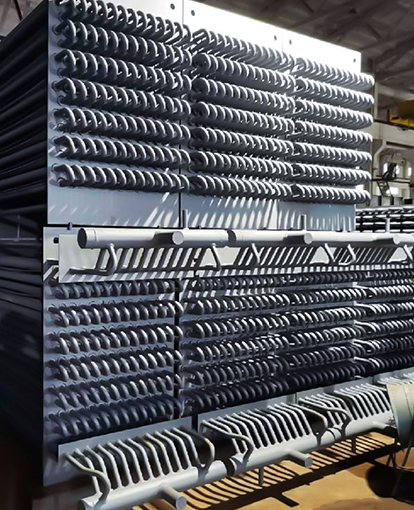
Os tubos com aletas do tipo H soldam duas meias aletas em forma de H em cada lado do tubo. As pistas de gás permanecem retas e abertas, a poeira cai em vez de formar uma ponte entre as aletas e os sopradores de fuligem retráteis podem atingir toda a profundidade da margem. Os tubos com aletas em espiral carregam mais superfície por metro e são adequados para gás limpo, mas na poeira alcalina pegajosa o tom próximo cega e a queda de pressão aumenta em semanas.
Tubos lisos ainda têm um lugar em tarefas altamente incrustantes, onde a tolerância à corrosão, e não o coeficiente de transferência de calor, define a espessura da parede.
A velocidade do gás é a variável silenciosa em cada seleção. Abaixo de cerca de 8 m/s a poeira deposita-se nas fileiras principais; acima de 12 m/s, a erosão nas duas primeiras fileiras acelera e a vida útil do tubo cai drasticamente. Os arranjos em linha prejudicam menos que os arranjos escalonados, mas transferem um pouco menos calor por fileira, o que geralmente é o comércio certo em serviços químicos.
 Tubo com aletas tipo H para gases de combustão carregados de poeira As aletas em forma de H limitam a deposição de poeira e mantêm baixa a resistência aos gases de combustão, adequando-se aos trocadores de calor residual onde a incrustação e o controle de velocidade são importantes. Ver Produto →
A conformidade com o código e a qualidade da soldagem são riscos de aquisição
A conformidade da peça de pressão decide quem assina o projeto térmico e quem assume o risco se um tubo falhar. Não é uma papelada anexada a um trocador de calor após a conclusão do cálculo térmico.
- Selo de código de projeto: ASME Seção I para unidades geradoras de vapor, Seção VIII Divisão 1 para trocadores não queimados.
- Certificação do material conforme EN 10204 3.1 com números de calor rastreáveis ao certificado da fábrica.
- Procedimento de soldagem e registros de qualificação do soldador mantidos de acordo com a ISO 3834-2.
- Radiografia ou imagem de raios X em tempo real das juntas do tubo até a plataforma, com uma biblioteca de filmes que corresponde ao mapa de solda.
- Registros de testes hidráulicos e relatórios dimensionais emitidos antes do envio, não após a chegada.
Solicite o mapa de solda e a radiografia do primeiro tubo à junta do coletor antes de fazer o pedido de compra, e não após o teste de aceitação de fábrica.
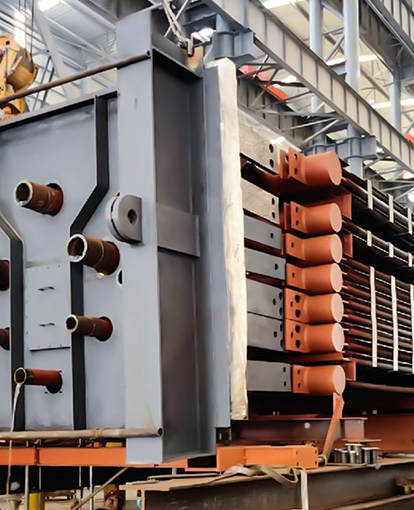
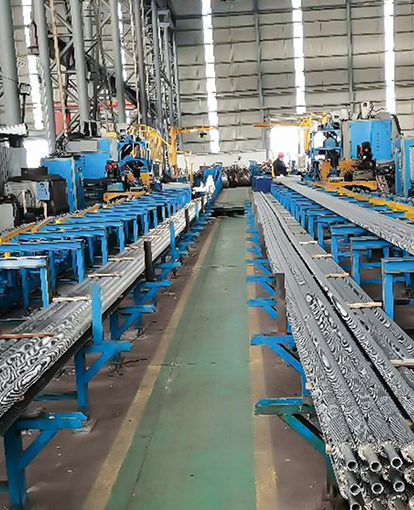
Os fabricantes que realizam soldagem, radiografia e hidroteste dentro da mesma planta podem atender essa solicitação durante a licitação. Um fornecedor com linhas de soldagem automatizadas, imagens de raios X internas e um sistema de qualidade documentado, como a equipe descrita neste perfil de capacidade de fabricação , é mais fácil de auditar do que uma empresa comercial que monta pacotes de vários subfornecedores.
Uma sequência de especificações que sobrevive à revisão
A maioria das especificações que falharam vem da correção do tipo de equipamento antes que os dados do processo sejam resolvidos. Execute essas cinco etapas em ordem e o projeto térmico seguirá sem discussão.
- Corrija o dever e o intervalo de abertura. Indique o calor recuperado em kW à taxa máxima, a 70 por cento e à taxa mínima estável, e confirme qual dos três governa a área de superfície.
- Caracterize o fluxo. Composição, teor de enxofre, umidade, nível de cloreto e carga de poeira, com ponto de orvalho ácido calculado em vez de assumido.
- Defina a pitada. Escolha a temperatura do gás de saída 10 a 15 C acima do ponto de orvalho calculado e, em seguida, verifique a abordagem do lado da água com carga parcial, e não apenas na taxa projetada.
- Selecione a superfície. Escolha o tipo de aleta da carga de poeira, defina a velocidade do gás entre 8 e 12 m/s e dimensione os sopradores de fuligem ou o acesso de lavagem com água ao mesmo tempo.
- Inspeção e entrega de fechaduras. Adicione uma margem de incrustação de 10 a 20 por cento extra de superfície e confirme o mapa de solda, o escopo do END e o cronograma de teste hidráulico no pedido de compra.
Perguntas comuns de engenheiros de processos químicos
Qual é a temperatura mínima segura de saída dos gases de combustão para um economizador de fábrica de produtos químicos?
Segue o ponto de orvalho ácido em vez de um número fixo. Com dez por cento de umidade e baixo teor de enxofre, o ponto de orvalho fica próximo a 120°C; o enxofre pesado na alimentação empurra-o além de 150 C. Mantenha o gás de saída 10 a 15 C acima do valor calculado e tempere a entrada de água para que a parede mais fria fique livre de condensação em carga parcial.
Qual tubo com aletas é adequado para exaustão química carregada de poeira?
Tubos com aletas tipo H em arranjo em linha. As pistas de gás retas resistem às pontes e o passo aberto permite que sopradores de fuligem retráteis limpem toda a profundidade do banco. Tubos com aletas espirais são a melhor escolha somente quando o fluxo é limpo e a pegada é a restrição de ligação.
Uma caldeira de calor residual pode funcionar com 40% da carga?
Sim, desde que o projeto inclua recirculação do economizador, controle de nível do tambor de três elementos e um amortecedor de bypass que mantenha a temperatura de entrada do evaporador acima do ponto de orvalho em baixa carga. Sem recirculação, o economizador torna-se o primeiro componente a falhar durante o inverno.
Quanto limite de incrustações deve ser especificado?
Dez a vinte por cento de superfície adicional para gás limpo e até vinte e cinco por cento para poeira alcalina pegajosa, sempre combinado com acesso lateral de gás para limpeza. Comprar a superfície extra sem acesso para limpeza é o erro de especificação mais comum em serviços químicos.