Transferência de calor industrial
Numa caldeira a gás de 120 t/h, o gás de combustão que sai do economizador fica próximo dos 145°C. Ignore esse economizador e a mesma pilha funciona a cerca de 260°C. Fechar essa lacuna de 115 K vale cerca de cinco por cento da conta de combustível, cada hora de funcionamento da central.
Essa lacuna é a essência do trabalho de transferência de calor industrial. Raramente se trata de ligas exóticas ou de nova termodinâmica; é uma questão de área de superfície, velocidade do gás, tolerância de incrustação e onde o metal fica dentro do duto. Acerte esses quatro e um design simples supera um design elegante que fica sólido em seis semanas.
As seções abaixo abordam os mecanismos, o hardware, as etapas de seleção e os números que decidem se um projeto será aprovado ou arquivado.
O que a transferência de calor industrial realmente cobre
Transferência de calor industrial is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definição: transferência de calor industrial é o projeto de superfícies e caminhos de fluxo que movem o calor do gás de combustão, da exaustão do processo ou do vapor para um fluido útil, rápido o suficiente para pagar pelo equipamento e suavemente o suficiente para manter a parede do tubo acima do seu limite de corrosão.
Três mecanismos compartilham o dever. A radiação domina acima de aproximadamente 800°C, que é território de fornos. A condução através da parede do tubo quase nunca é o gargalo, porque uma parede de aço carbono de 3 mm a 400°C adiciona uma resistência insignificante. A convecção no lado do gás causa o dano.
Os gases de combustão limpos a 10 a 15 m/s proporcionam um coeficiente de película de aproximadamente 30 a 60 W/m2K. O lado da água ou vapor do mesmo tubo funciona acima de 1000 W/m2K. Como as resistências são somadas em série, o lado do gás é responsável por cerca de 90% do problema, e todas as decisões de projeto posteriores decorrem desse único fato.
1% economia aproximada de combustível por queda de 20 K na temperatura da pilha
4-8x superfície externa adicionada por aletas tipo H ou em espiral
18-30 meses de retorno simples típico em uma modernização de economizador
A consequência prática é simples. Adicione área no lado do gás, mantenha a velocidade do gás alta o suficiente para limpar as aletas, mas baixa o suficiente para evitar a erosão, e aceite que a parede do tubo ficará próxima da temperatura da água. Todo o resto é detalhe.
As superfícies que decidem sua taxa de transferência de calor
A superfície do lado do gás é onde um projeto de recuperação de calor é ganho ou perdido, portanto, tubos com aletas, bancos economizadores e módulos HRSG são avaliados pelos mesmos três números: densidade superficial, velocidade do gás e tolerância à incrustação.
| Elemento | Dever típico | Saída do lado do gás | Risco dominante |
| Banco de tubos nus | Economizador pequeno ou pré-aquecedor de ar | 180 a 220ºC | Baixa densidade superficial, grande área ocupada |
| Tubo com aletas tipo H | Economizador em gases de combustão contendo cinzas | 150 a 190ºC | Ponte de cinzas entre pares de barbatanas |
| Tubo com aletas em espiral | Economizador de gás limpo, evaporador HRSG | 120 a 160ºC | Corrosão na raiz das aletas perto do ponto de orvalho |
| Módulo HRSG | Escape de ciclo combinado | Pilha de 80 a 100 C | Estresse térmico no temperador e no tambor |
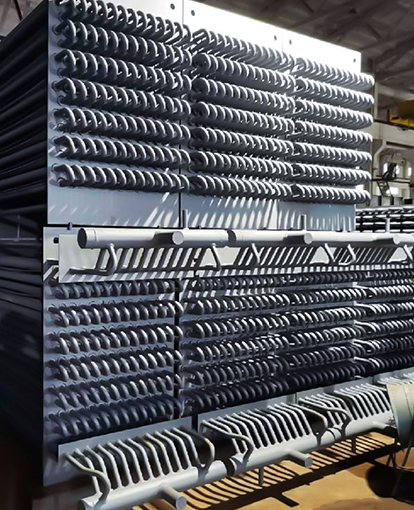
As aletas do tipo H são soldadas em pares com uma linha reta de gás entre elas, e é por isso que sobrevivem às cinzas de carvão e biomassa que obstruiriam um denso banco espiral. As aletas em espiral proporcionam mais área por metro e melhor desempenho em gás limpo, mas são mais difíceis de limpar e muito menos tolerantes a pontos frios.
O detalhe mais frequentemente esquecido é a eficiência das aletas. Aletas longas e finas em alta temperatura conduzem mal ao longo de seu comprimento, de modo que a área efetiva é menor que a área geométrica. Se uma folha de dados citar uma área sem um valor de eficiência da aleta, pergunte antes de comparar preços. Uma nota separada sobre como os tubos com aletas aumentam a eficiência da transferência de calor percorre o cálculo da superfície com mais detalhes.
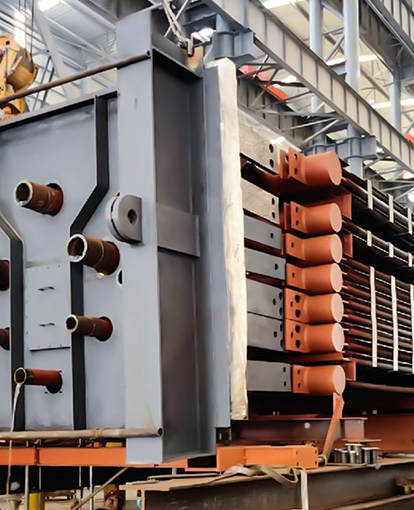
 Tubo com aletas tipo H para transferência de calor de alta eficiência As aletas em forma de H soldadas de alta frequência aumentam a área de aquecimento e resistem à poeira, fazendo com que valha a pena verificar a eficiência das aletas antes de comparar as opções de transferência de calor. Ver Produto →
Regra prática: se a cinza estiver pegajosa, escolha a geometria da aleta com a via de gás mais larga que você puder pagar e, em seguida, compre de volta a área perdida com uma margem mais profunda em vez de uma aleta mais densa.
Onde o calor realmente escapa
A maioria das plantas perde calor recuperável em três lugares: na pilha, nas superfícies quentes que nunca foram isoladas novamente após uma modificação e na purga ou condensado que é despejado em vez de devolvido.
Vale a pena recuperar
- Gás de combustão acima de 180 C em plena carga
- Purga contínua acima de 5% do fluxo de vapor
- Condensado retornando acima de 90 C
- Perdas no purgador de vapor em uma plataforma funcionando 24 horas por dia, 7 dias por semana
Geralmente não vale a pena
- Exaustão intermitente de processos em lote
- Gás abaixo do ponto de orvalho ácido sem tolerância à corrosão
- Perdas superficiais em linhas já abaixo de 50°C de temperatura da pele
- Pequenos fluxos que necessitam de sua própria bomba e circuito de controle
Dois números decidem até que ponto a temperatura do gás pode ser aumentada. O ponto de orvalho ácido define o piso: com 1 a 2 por cento de combustível de enxofre, o vapor de água e o SO3 começam a condensar nas aletas em algum lugar entre 120 e 150 C. O ponto de aperto estabelece o limite prático para a geração de vapor, geralmente 8 a 15 K entre a saída do gás e a saturação do vapor.
Nota de campo: uma saída de gás inferior a 12 K parece eficiência livre no papel, mas se colocar a raiz da aleta sob o ponto de orvalho durante 300 horas por ano, o tubo será substituído muito antes de a economia de combustível ser acumulada.
Quando o gás está acima de aproximadamente 500 C, um economizador é a ferramenta totalmente errada. Essa obrigação pertence a uma caldeira de calor residual que gera vapor ou aquece um fluido de processo, e a decisão é orientada muito mais pelo equilíbrio de vapor da planta do que pelos dados do gás.
 Caldeira de calor residual industrial para recuperação de gases de combustão em alta temperatura Para gases de combustão acima da faixa do economizador, esta caldeira recupera calor para gerar vapor e se adapta a poeira, corrosão e fontes flutuantes. Ver Produto →
Equipamento correspondente ao dever
A seleção do equipamento segue primeiro a condição do gás e depois a demanda de vapor ou água, nunca o contrário.
- Corrija os dados do gás: fluxo, temperatura, composição, carga de poeira, ponto de orvalho e como todos os quatro mudam entre o verão e o inverno.
- Defina a temperatura de saída alvo com uma margem de corrosão, e não no ideal teórico.
- Dimensione a superfície com um fator de incrustação honesto, em torno de 0,005 a 0,01 m2K/W para gás limpo e duas a três vezes maior para queima de óleo ou biomassa.
- Verifique o layout e a ligação: espaço do duto, cabeçote do ventilador, elevação do tambor, disposição do bypass e acesso físico para limpeza.
As etapas três e quatro são onde os orçamentos são perdidos. Uma unidade dimensionada para um serviço limpo e instalada sem um soprador de fuligem precisa de uma interrupção não programada dentro de dois anos, e o custo de adicionar um mais tarde geralmente excede a diferença de preço entre um projeto barato e um bom.
No trabalho EPC, a interface é tão importante quanto o design térmico. Transições de dutos, juntas de expansão, aço de suporte e instrumentação precisam ser resolvidos em 3D antes do início da fabricação, e é por isso que um fornecedor que pode converter desenhos e verificar a entrada de calor internamente economiza mais tempo no projeto do que um fornecedor que simplesmente cota um preço mais baixo por tonelada. O perfil da empresa define esse escopo de engenharia com mais detalhes.
 Economizador de gás de combustão da cauda da caldeira Recupera o calor da combustão traseira da caldeira para pré-aquecer a água de alimentação, reduzir o uso de combustível e adequar-se a sistemas de caldeiras a carvão, gás, petróleo, biomassa ou calor residual. Ver Produto →
Um projeto que ganha três por cento mais eficiência, mas força uma interrupção para limpeza a cada trimestre, não é uma melhoria. É um contrato de manutenção com acessório de transferência de calor.
Lendo a economia antes de se comprometer
O retorno sobre equipamentos industriais de transferência de calor é dominado pelas horas anuais de funcionamento e pelo preço do combustível, e não por pequenas diferenças na eficiência térmica.
8.000 horas/ano 14 meses
6.000 horas/ano 19 meses
4.000 horas/ano 28 meses
2.000 horas/ano 56 meses
Retorno simples em meses para uma redução de 20 K na temperatura da pilha, gás a aproximadamente 6 USD por MMBtu, antes dos custos de manutenção e interrupção.
Três entradas decidem se o caso sobreviverá a uma reunião de revisão:
- Horas de operação com carga realista, não horas indicadas.
- Custo de combustível durante toda a vida útil do equipamento, com verificação de sensibilidade pela metade do preço atual.
- Custo de limpeza e inspeção, incluindo os dias de indisponibilidade que consome.
Adicione conformidade da peça de pressão antecipadamente. A documentação ASME ou PED, a rastreabilidade do material e a inspeção de terceiros raramente alteram o projeto térmico, mas podem atrasar o cronograma de entrega em meses se forem aumentados após o congelamento do desenho.
A versão resumida: meça o gás, respeite o ponto de orvalho, dimensione quanto a incrustações e verifique as horas de funcionamento antes de comparar os valores de eficiência.
Perguntas frequentes
Qual é a diferença entre um economizador e um gerador de vapor com recuperação de calor?
Um economizador aquece a água de alimentação sem alterar sua fase, normalmente usando gás de combustão a 200 a 400 C. Um gerador de vapor de recuperação de calor produz vapor e geralmente contém seções de economizador, evaporador e superaquecedor em um único revestimento, recuperando a exaustão de turbinas a gás ou processos de alta temperatura.
Que temperatura de pilha devo atingir?
Tão baixo quanto o ponto de orvalho ácido e o ponto de compressão permitirem. Para gás com baixo teor de enxofre, esta temperatura costuma ser de 120 a 150°C; para óleo combustível com alto teor de enxofre, pode ser de 160°C ou mais, a menos que sejam especificadas aletas resistentes à corrosão.
Como evito que os tubos com aletas fiquem sujos?
Combine o tipo de aleta com as cinzas, mantenha a velocidade do gás na faixa de 8 a 12 m/s e instale sopradores de fuligem com pistas suficientes para alcançar a parede do tubo. Aletas do tipo H com pistas de gás largas são a escolha mais segura abaixo de 300°C, onde as cinzas são pegajosas.
O equipamento de recuperação de calor pode ser adaptado a um duto existente?
Sim, se a cabeça do ventilador e o espaço do duto permitirem. A maioria dos retrofits precisa de um desvio para abertura e limpeza, e a perda extra de tiragem de 0,5 a 1,5 kPa geralmente precisa ser paga com uma atualização de ventilador ou uma pilha mais alta.
O design térmico é um compromisso entre área, velocidade e limpeza. Escolha dois e o terceiro irá faturar mais tarde.